


Hur väljer du precisions CNC-bearbetningsdelar baserat på toleranser, material och leverantörskapacitet?
A precisions CNC-bearbetningsdel får sitt namn på produktionsgolvet, inte i en broschyr. Testet är enkelt att ange och svårt att klara: håller delen sin specificerade dimension - ofta inom ±0,01 mm och inom några mikrometer efter slipning - på bit 5 000 lika tillförlitligt som den gjorde på den första artikeln? Om du köper axlar, hylsor, ventilkomponenter eller vätskekopplingar för fordonsenheter, vätskekylslingor, elverktyg eller optiska instrument, skiljer den enstaka frågan en pålitlig leverantör från ett dyrt problem.
Den korta versionen av allt nedan: köpprocessintervall, mätkapacitet och batchkonsistens - priset per styck är sekundärt. Vad som följer förklarar vad precision betyder i bearbetningstermer, vilken delfamiljer som efterfrågar det, hur mässing, aluminium och rostfritt stål formar resultatet och vad du ska verifiera innan du släpper en inköpsorder.
Vad skiljer en precisionsdel från en vanlig svarvad del
Ingenjörer drar en användbar gräns mellan noggrannhet och precision. Noggrannhet beskriver hur nära en enskild del landar på måldimensionen; precision beskriver hur repeterbar processen är över en batch. Varje noggrann verkstad kan göra en exakt del. En kontrollerad, väl underhållen process är det som gör exakta delar möjliga i volym, och när du jämför offerter är repeterbarhet vad du faktiskt köper.
Precisions CNC-bearbetningsdelar produceras genom subtraktiva processer: CNC-svarvning, fräsning och slipning tar bort material från stångmaterial eller ämne tills geometri, dimension och ytfinish matchar ritningen. Svarvning täcker rund geometri, fräsning lägger till plattor, slitsar och korsfunktioner, och slipning ger den slutliga storleken och finishen på mikronnivå som skärverktyg inte kan nå tillförlitligt på egen hand.
Tolerans är den praktiska skiljelinjen mellan vanligt och precisionsarbete. CNC-svarvning för allmänt bruk håller vanligtvis ±0,05 mm utan svårighet. Precisionsvridning skjuter till ±0,01 mm, och cylindrisk eller centerlös slipning flyttas in i 0,002–0,005 mm-intervallet för lagersäten, spoldiametrar och ytor av mätkvalitet. Ytfinish följer samma logik: en tätningsyta på en vätskekoppling eller en shim för en optisk enhet kräver Ra-värden som är mycket jämnare än en standardkonsol någonsin behöver. Ju snävare band, desto mer spelar processkedjan och inspektionsregimen bakom sig.
Gemensamma delfamiljer och processkedjorna bakom dem
Många precisionsdelar faller in i en handfull återkommande familjer, och att veta var din del sitter gör det mycket lättare att bedöma om en leverantörs utrustningslista stämmer överens med din ritning.
| Del familj | Typisk processkedja | Dimension som avgör godkänd eller underkänd | Representativa ansökningar |
|---|---|---|---|
| Axlar: motor, drivning, spline, planetväxel | CNC-svarvning plus cylindrisk slipning | Rundhet och tappdiameter | Motorer, transmissioner, motordrivna verktyg |
| Hylsor och bussningar: stötdämpare, magnetventil | Svarvning plus borrslipning | Håldiameter och koncentricitet | Fjädringssystem, magnetventiler |
| Ventilspolar och skaft | Svarvning plus slipning | Diameter passar inuti ärmhålet | Vätskekontroll och pneumatiska moduler |
| Vätskeanslutningar och munstycken | Svarvning och fräsning | Gängnoggrannhet och tätningsyta | Vätskekylslingor, instrumenteringslinjer |
| Pinnar, fästelement och shims | Svarvning, mittlös slipning | Längd och diameter konsistens | Positionering, montering, optisk inriktning |
En familj förtjänar särskild uppmärksamhet: långa, smala delar med liten diameter. En konventionell svarv låter tunt material avledas bort från verktyget, så dessa komponenter tillverkas på CNC-svarvar av schweizisk typ, där stången styrs genom en bussning omedelbart framför skärzonen. Om din ritning involverar långa axlar, stift eller mikrosvarvade delar med krävande längd-till-diameter-förhållanden, är CNC-svarvning av schweizisk typ ett praktiskt sätt att hålla specifikationen vid volym.
Materialval: Mässing, aluminium och rostfritt stål
Materialval driver bearbetbarhet, enhetskostnad och långsiktig prestanda i lika hög grad. Tre metaller täcker majoriteten av precisions CNC-bearbetningsdelar:
- Mässingsmaskiner snabbt, håller dimensionen med minimalt verktygsslitage och motstår korrosion, vilket gör den till en standard för ventilhus, kopplingar, kopplingar och elektriskt ledande komponenter.
- Aluminium kombinerar låg vikt, korrosionsbeständighet och värmeledningsförmåga, så det dominerar vätskekylningskomponenter, inre delar av elverktyg och optiska strukturer; Att skära den väl kräver uppmärksamhet på värme och verktygsgeometri för att undvika distorsion.
- Rostfritt stål ger styrka och korrosionsbeständighet till priset av långsammare skärning och högre verktygsförbrukning - valet där delar utsätts för tryck, spolning eller kontinuerligt slitage.
Avvägningen att förstå innan du beställer: ju lättare ett material är att bearbeta, desto snabbare och billigare är partiet, men bara där dess mekaniska gränser tillåter. Ange legeringen för funktion först och bearbetbarhet andra; att beställning förhindrar det klassiska upphandlingsmisstaget av en kvalitet som ser ekonomisk ut på papper tills skrotpriserna stiger. Vår guide till materialval och toleransbeslut för fordonsprecisionsdelar visar hur dessa två val samspelar i praktiken.
Där snäva tolerans lönar sig
Toleransbudgetar tjänar sitt stöd där misslyckanden är dyrt. Fyra vertikaler illustrerar poängen.
Fordonskomponenter
Fordonskomponenter lever med vibrationer, temperatursvängningar och miljoncykler. En stötdämparhylsa behöver hålgeometri som håller dämpningsbeteendet konsekvent; driv- och motoraxlar behöver axelkoncentricitet för att gå tyst i hastighet; elektromagnetiska sensordelar behöver repeterbar geometri för stabila signaler. I varje fall finns den tätaste dimensionen på ritningen för att skydda en funktion på systemnivå.
 CNC precisionsbearbetade bildelar Dessa CNC-bearbetade fordonsdelar, såsom styrstift, justeringsbultar, ventilspolar och splineaxlar, bibehåller de snäva hål- och axeltoleranserna som håller dämpning, axellopp och sensorsignaler stabila under vibrationer och miljoncykler. Visa produkt →
Vätskekylsystem
Kylslingor lyckas eller läcker genom tätning. Vätskeanslutningar, rörkopplingar och munstycksenheter behöver jämna tätningsytor, exakta gängor och konsekvent flödesgeometri så att varje enhet som levereras levererar samma termiska prestanda vid arbetstryck.
 CNC precisionsbearbetade vätskekylningsdelar Denna serie av vätskekylningskomponenter täcker ventilkärnor, munstycken, ventilhylsor och vätskeanslutningar bearbetade med släta tätningsytor och exakta gängor, vilket hjälper kylslingor att hålla jämn termisk prestanda och förbli läckagefria vid arbetstryck. Visa produkt →
Elverktyg
Drivkomponenter inuti elverktyg absorberar stötbelastningar och värme varje gång avtryckaren trycks in. Kuggaxlar och transmissionsdelar som driver utanför toleransen förvandlas direkt till buller, förkortad livslängd och garantianspråk.
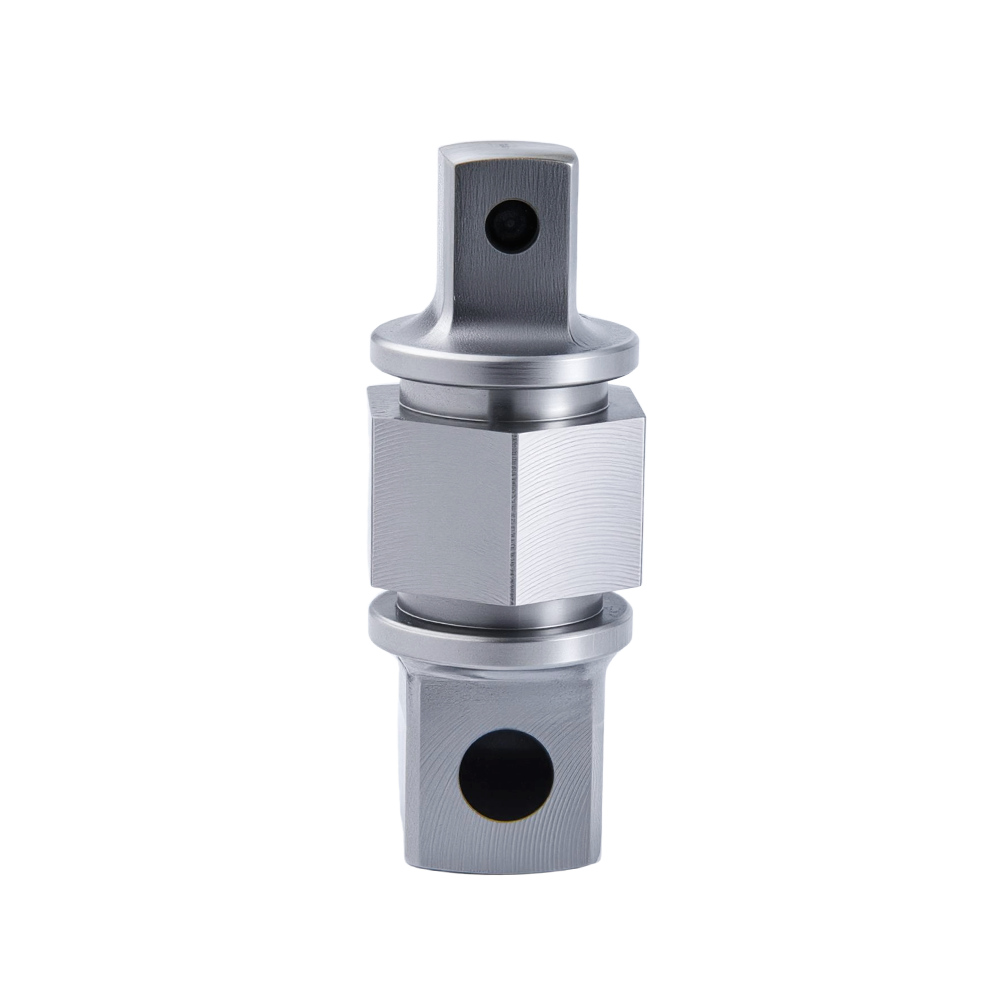 CNC precisionsbearbetade elverktygsdelar Maskinbearbetade transmissionskomponenter, planetväxelaxlar, små modulväxlar och motoraxlar byggda för att absorbera stötbelastningar och värme inuti elverktyg, där drivdelar utanför toleransen snabbt blir buller, förkortad livslängd och garantianspråk. Visa produkt →
Optiska instrument och allmänna maskiner
Optiskt arbete sitter i den finaste änden av sortimentet: bearbetade shims med tjocklekssteg mätt i mikron, och instrumentkomponenter där några hundradelar av en millimeter ändrar inriktningen. Runt dem sitter de allmänna maskindelarna som många anläggningar tar för givna – lagerringar, styrstift, remskivor, knoppar – som alla beror på satsens konsistens så nedströmsmonteringen går utan sortering och omarbetning.
Hur man utvärderar en leverantör av precisionsbearbetning innan du åtar dig
Offerter berättar vad en leverantör lovar; processen bakom offerten berättar vad de kan leverera. Fyra kontroller skär genom säljspråket:
- Matcha utrustning till geometri. Delar med liten diameter och slanka kräver svarvning av schweizisk typ; delar med frästa egenskaper behöver bearbetningscentra; lagersäten och spolpassningar behöver slipas. En leverantör som lägger ut slutsteget kontrollerar varken toleransen eller leveransdatumet.
- Fråga hur delen kommer att mätas. Importerad mätutrustning spelar mindre roll än om leverantören utfärdar första artikel- och batchinspektionsrapporter mot de kritiska dimensionerna på din ritning.
- Bekräfta att processkedjan sitter under ett tak - svarvning, fräsning, slipning och rengöring - eftersom varje handoff lägger till toleransrisk och ledtid.
- Diskutera volym ärligt. Processval som passar en prototyp passar sällan en körning på 50 000 delar, och en duktig OEM-bearbetningspartner kommer att föreslå ritningsförfinningar som minskar kostnaderna utan att röra funktionen.
Erfarenheten visar sig i just dessa samtal. Xierge Precision Machinery, baserat i Yuyao, Zhejiang, har tillverkat precisions- och generella hårdvarukomponenter sedan 1990, kört Star Swiss-typ CNC-svarvar, bearbetningscentra och sliputrustning, med inspektionsinstrument importerade från Japan och Tyskland. Den utrustningsprofilen byggdes kring de delfamiljer som beskrivs ovan och betjänar kunder inom fordonsindustrin, vätskekylning, elverktyg, optik, hushållsmaskiner och allmänna maskiner på hemmamarknader och exportmarknader.
Det praktiska alternativet: definiera de kritiska måtten på din ritning, matcha dem till en realistisk processkedja och välj en partner som kan mäta, hålla och upprepa dessa dimensioner i volym. Skicka ritningen med dina snästa toleranser markerade; en kompetent bearbetningsleverantör kommer tillbaka med en åsikt om tillverkningsbarhet, en föreslagen processväg och en offert grundad i verkligheten snarare än optimism. Det tidiga samtalet förblir en billig form av kvalitetskontroll.
-
CNC precisionsbearbetade bildelar: material, toleranser och hur man väljer rätt tillverkare
CNC precisionsbearbetade bildelar är komponenter som produceras av datorstyrda subtraktiva tillverkningsprocesser - svarvning, fräsning, borrning, slipning och fleraxlig bearbetning - till di...
-
CNC precisionsbearbetade fordonsdelar: material, toleranser och tillämpningar
Varje säker start på en vintermorgon, varje lugn motorvägssträcka, varje mjuk bromsansättning beror på att hundratals små metalldelar gör sitt jobb utan att klaga. Det är den värld vi har arbeta...
-
CNC precisionsbearbetade vätskekylningsdelar: toleranser, material, tätning
Ett vattenblock kan passera varje dimensionsrapport och fortfarande droppa på testbänken, eftersom dess O-ringsspår lossnade från maskinen några hundradelar av en millimeter för stor. Situatione...
-
CNC-bearbetningsmaterialvalsguide: Matcha produktionskrav och säkerställa produktkvalitet
Kvaliteten på CNC-bearbetade produkter bestäms i grunden av korrekt materialval och matchning. Skillnader i bearbetbarhet och mekaniska egenskaper hos olika material påverkar direkt bearbetningspro...
-
Hur förbättrar CNC-precisionsbearbetning kylvätskeflödeseffektiviteten i flytande kylsystem?
Eftersom arbetsbelastningar med artificiell intelligens pressar serverrackdensitet och strömförlust per chip till nivåer som traditionell luftkylning inte kan hantera, CNC precisionsb...
-
Produktionsuppgradering och produktinnovation av CNC-bearbetning under intelligent utvecklingstrend
Driven av den snabba utvecklingen av intelligent tillverkningsteknik, utvecklas CNC-bearbetning från digital styrning till intelligent styrning, vilket driver uppgradering av produktionsläge och un...

- Produkter
- CNC precisionsbearbetade bildelar
- CNC precisionsbearbetade vätskekylningsdelar
- CNC precisionsbearbetade elverktygsdelar
- CNC precisionsbearbetade optiska komponenter
- Anpassa
- schweizisk svarvning
- Bearbetningscenter
- CNC fräsning och svarvning
- Centerless slipmaskin
- Cylindrisk slipmaskin
- Kontakta
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adress: No. 6 Shiji 1st Road, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

