


CNC precisionsbearbetade elverktygsdelar | Swiss-Type svarvning & OEM Custom
När en konstruktion av ett elverktyg går från prototyp till produktion är delarna som vanligtvis orsakar problem de små roterande komponenterna och huskomponenterna: motoraxlar, transmissionsaxlar, splineaxlar, ventilhylsor och hus som måste hålla en snäv tolerans under lång tid. Inköpsfrågan är inte om en leverantör kan bearbeta ett prov, utan om samma CNC-maskin, material och slipprocess kan leverera samma dimensioner på den 5 000:e delen. Det är där CNC-precisionsbearbetade elverktygsdelar är viktiga, och det är därför vi har byggt upp vår produktionslinje kring längdsvarvning av schweizisk typ, CNC-fräsning, centrumlös slipning och cylindrisk slipning, med stöd av importerad inspektionsutrustning.
Vad precision betyder på elverktygskomponenter
För elverktygskomponenter är precision inte ett abstrakt tal. Det är skillnaden mellan en axel som går smidigt vid 20 000 RPM och en som skapar vibrationer, lagerslitage eller en kortare verktygslivslängd. De praktiska toleranserna på dessa delar inkluderar ofta diametrar på ±0,005 mm, rundhet inom några mikrometer och ytjämnhet Ra-värden i intervallet 0,2 till 0,8 µm. Detsamma gäller koncentriciteten mellan en marktapp och ett fräst särdrag.
Varje elverktygsdel har ett specifikt bearbetningskrav. Ett smalt skaft med ett högt förhållande mellan längd och diameter görs bäst på en svarv av schweizisk typ, eftersom styrbussningen stöder materialet nära skärpunkten och minskar nedböjningen. Ett hus eller ventilhylsa med tvärborrade hål och plana ytor behöver ett bearbetningscenter eller ett svarvcenter med driven verktyg. Ett lagersäte, som en lagerring eller en splineaxeldiameter, behöver vanligtvis centerlös eller cylindrisk slipning efter svarvning för att uppnå den slutliga diametern, rundheten och ytfinishen.
De svåraste egenskaperna att hålla är ofta övergångarna mellan borrade hål, frästa plattor och markdiametrar. En del som svarvas i en uppställning och fräss i en annan kan glida på plats. Genom att planera verksamheten runt ett tydligt datum håller vi relationerna stabila.
Material som förändrar bearbetningsplanen
Material förändrar också strategin. Rostfritt stål och lagerstål är vanliga för axlar och hylsor, medan aluminium och mässing dyker upp i hus och elektriska delar. Varje material har olika spånbeteende, skärhastigheter och värmebehandlingskrav, så en pålitlig leverantör måste justera matningar, hastigheter och verktyg därefter.
Elverktygsdelar vi tillverkar
Vårt standardsortiment innehåller många delar som förekommer inuti elverktyg och deras drivenheter. Delarna nedan är typiska exempel, och vi kan även bearbeta skräddarsydda ritningar som inte passar in i en fast katalog.
- CNC motoraxlar och transmissionsaxlar
- Höghastighetsaxlar, smala skaft och splineaxlar
- Planetväxelaxlar och precisionsväxlar
- Ventilhylsor, magnetventilhylsor och komponenter i bashuset
- Kolvar, tryckstänger, styrstift och remskivor
För både prototyper och produktionskörningar kan vi arbeta från stånglager eller försmidda ämnen beroende på delstorlek och önskad matningshastighet. För en bredare bild av de delar vi tillverkar för den här industrin, se vår CNC elverktygskomponentsida. Om du behöver en del som inte är listad, vår CNC precisionsbearbetade elverktygsdelar line är den rätta utgångspunkten eftersom den kombinerar erfarenhet, processplanering och inspektion under ett tak.
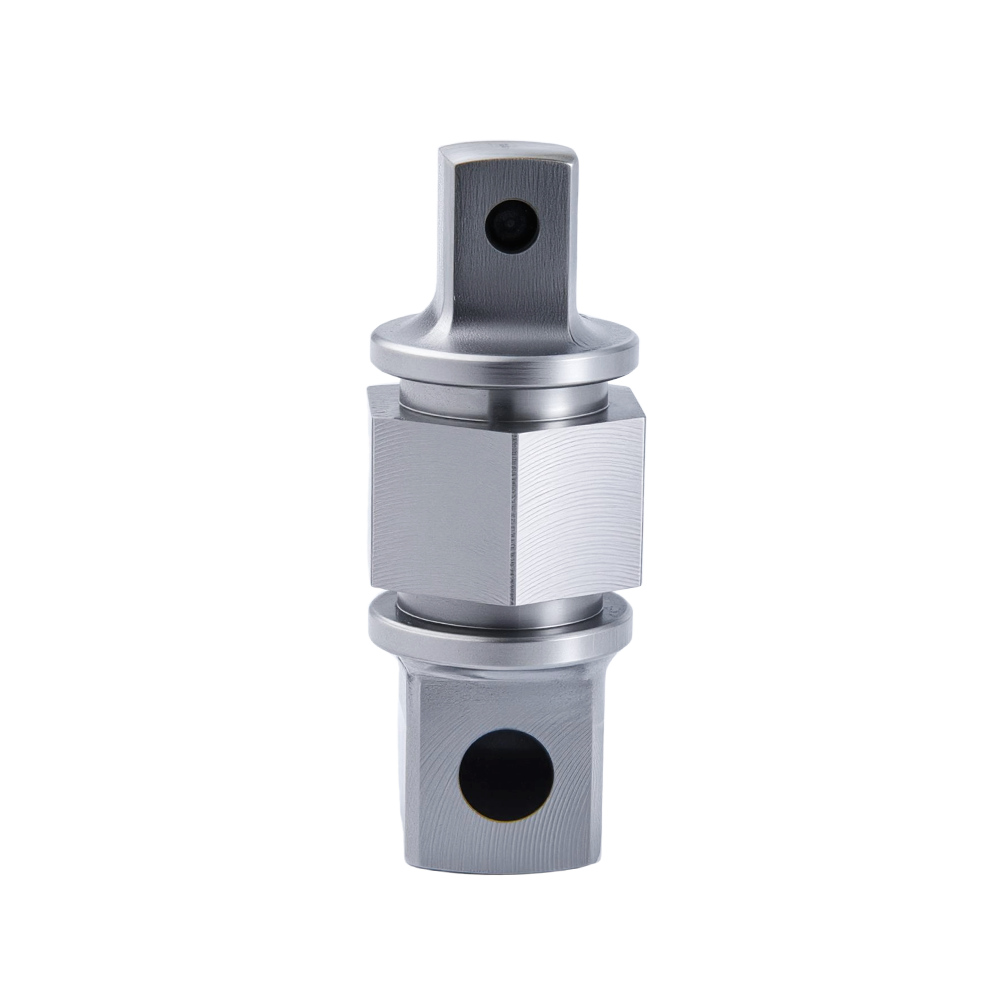 Precisions CNC-bearbetade elverktygskomponenter Utforska våra CNC-precisionsbearbetade delar för elverktyg, inklusive transmissionskomponenter, kugghjulsaxlar, små modulväxlar och motoraxlar. Dessa komponenter säkerställer tillförlitlighet i krävande applikationer, med stöd av vår processplanerings- och inspektionsexpertis. Visa produkt →
Bearbetningssekvensen bakom tillförlitliga elverktygsdelar
Repeterbar precision kommer från en strukturerad process, inte från en enda maskin. Detta är sekvensen vi tillämpar på de flesta roterande elverktygskomponenter:
| Operation | Typisk utrustning | Vad den kontrollerar |
|---|---|---|
| Svarvning av schweizisk typ | Star CNC svarv av schweizisk typ | Diameter, längd och rakhet på långa, smala skaft |
| CNC-svarvning/fräsning | CNC-svarvar och bearbetningscenter | Frästa plattor, tvärhål, slitsar och sekundära svängfunktioner |
| Centerlös eller cylindrisk slipning | Centerlösa och cylindriska slipmaskiner | Slutlig O.D., rundhet och ytfinish på lagertappar |
| Deltvätt | Industriella brickor | Tar bort spån, olja och kylvätska före inspektion |
| Besiktning | Importerade mätverktyg | Verifierar dimensioner, positionstoleranser och ytkvalitet |
Exempel: En jordad motoraxel för ett sladdlöst verktyg
För en typisk sladdlös verktygsmotoraxel börjar inställningen med svarvning av schweizisk typ. Stången stöds nära skäreggen, så att axeln kan bearbetas till sin slutliga längd utan att böjas. Ämnet vänds för att lämna kvar 0,2 mm slipmaterial på lagertappen. Efter värmebehandling övergår axeln till cylindrisk slipning för att bringa diametern i intervallet ±0,005 mm. Slutligen kontrolleras delen på en ytprovare och en diametermätare. Denna sekvens håller materialborttagningen under kontroll och bevarar mikrostrukturen på lagerytan.
Att ha alla dessa steg under ett och samma tak är viktigt eftersom det minskar överlämningsfel och ger produktionsteamet kontroll över hela tillverkningsvägen. Om en axel vrids till en nästan slutlig diameter och sedan slipas i samma anläggning, förblir toleranskedjan kort.
OEM-inköpsöverväganden för elverktygsdelar
När du köper CNC precisionsbearbetade elverktygsdelar är den lägsta offerten ofta inte det mer ekonomiska valet i det långa loppet. Leverantören som kan bevisa processkontroll och svara på ritningsändringar kommer att rädda dig från omarbetning, fältfel och försenade lanseringar.
Börja med ett komplett ritpaket. Inkludera materialkvalitet, hårdhet, erforderliga toleranser och ytfinish. Om en kritisk dimension måste hållas efter värmebehandling, specificera det tidigt. Definiera sedan volymen och förväntad ledtid. En prototypkörning på 50 stycken kan gå på svarven av schweizisk typ med stånglager, medan en produktionsserie på 50 000 stycken kan motivera anpassade formverktyg eller slipfixturer.
- Skicka 2D/3D-ritningen med toleranstexter och ytfinishvärden.
- Ange materialkvalitet, hårdhet och eventuella regler för för- eller eftervärmebehandling.
- Ange prototypkvantitet, produktionskvantitet och erforderlig ledtid.
- Begär en inspektionsrapport från första artikeln och eventuella nödvändiga materialcertifikat.
Fråga också om besiktningsrapporter. Vi gör dessa delar till din ritning och kan ge mätresultat för de kritiska dimensionerna. För feedback från design-för-tillverkning eller specialarbete som går utöver en standarddel, beskriver vår CNC-bearbetning för OEM-sida hur vi hanterar kundritningar och processplanering.
Oavsett om du behöver ett skaft för en kompakt cirkelsåg, en hylsa för en borr med högt vridmoment eller ett hus för ett industriellt elverktyg, bör tillverkningsmetoden matcha ritningen och produktionsvolymen. I kombination med intern schweizisk svarvning, CNC-fräsning och slipning kan vi bearbeta delar av elverktyg med de toleranser som repeterbar produktion kräver.
-
CNC precisionsbearbetade fordonsdelar: material, toleranser och tillämpningar
Varje säker start på en vintermorgon, varje lugn motorvägssträcka, varje mjuk bromsansättning beror på att hundratals små metalldelar gör sitt jobb utan att klaga. Det är den värld vi har arbeta...
-
CNC precisionsbearbetade vätskekylningsdelar: toleranser, material, tätning
Ett vattenblock kan passera varje dimensionsrapport och fortfarande droppa på testbänken, eftersom dess O-ringsspår lossnade från maskinen några hundradelar av en millimeter för stor. Situatione...
-
CNC precisionsbearbetade bildelar: material, toleranser och hur man väljer rätt tillverkare
CNC precisionsbearbetade bildelar är komponenter som produceras av datorstyrda subtraktiva tillverkningsprocesser - svarvning, fräsning, borrning, slipning och fleraxlig bearbetning - till di...
-
CNC-precisionsbearbetningens roll vid tillverkning av högpresterande elverktygsdelar
Vad är CNC Precision Machining CNC-precisionsbearbetning är en datorstyrd tillverkningsprocess som tar bort material från metall- eller plastämnen med hjälp av skärverktyg för att tillverk...
-
CNC-bearbetningsmaterialvalsguide: Matcha produktionskrav och säkerställa produktkvalitet
Kvaliteten på CNC-bearbetade produkter bestäms i grunden av korrekt materialval och matchning. Skillnader i bearbetbarhet och mekaniska egenskaper hos olika material påverkar direkt bearbetningspro...
-
Hur förbättrar CNC-precisionsbearbetning kylvätskeflödeseffektiviteten i flytande kylsystem?
Eftersom arbetsbelastningar med artificiell intelligens pressar serverrackdensitet och strömförlust per chip till nivåer som traditionell luftkylning inte kan hantera, CNC precisionsb...

- Produkter
- CNC precisionsbearbetade bildelar
- CNC precisionsbearbetade vätskekylningsdelar
- CNC precisionsbearbetade elverktygsdelar
- CNC precisionsbearbetade optiska komponenter
- Anpassa
- schweizisk svarvning
- Bearbetningscenter
- CNC fräsning och svarvning
- Centerless slipmaskin
- Cylindrisk slipmaskin
- Kontakta
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adress: No. 6 Shiji 1st Road, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

