


Design för CNC-bearbetning: Praktiska DFM-riktlinjer för precisionstillverkare
Att designa för CNC-bearbetning handlar inte bara om att skapa en 3D-modell som ser rätt ut. Det handlar om att se till att varje vägg, hål, hörn och tolerans kan produceras exakt, upprepade gånger och ekonomiskt. På Xierge Precision Machinery har vi ägnat mer än tre decennier åt att bearbeta precisionsmetallkomponenter för fordon, vätskekylning, elverktyg, optiska och allmänna industriella tillämpningar. På den tiden har vi lärt oss att de mest framgångsrika projekten börjar med tydlig kommunikation mellan designskrivbordet och verkstadsgolvet. Den här guiden förklarar vad design för CNC-bearbetning innebär, de praktiska reglerna vi tillämpar och hur en kompetent bearbetningspartner kan hjälpa dig att förvandla en bra ritning till en bättre del.
Varför design för tillverkningsbarhet är viktigt vid CNC-bearbetning
Design för tillverkning, eller DFM, är praktiken att konstruera en del med produktionsprocessen i åtanke. Vid CNC-bearbetning är processen subtraktiv: material avlägsnas med roterande skärverktyg och varje funktion måste vara tillgänglig för dessa verktyg. En design som ignorerar verktygsgeometri, arbetshållning och materialbeteende kan orsaka onödiga kostnader, långa ledtider eller kvalitetsproblem. När vi granskar en design ställer vi tre frågor tidigt: Kan skärverktyget nå funktionen? Är funktionen stark nog för bearbetning? Och speglar toleransen ett verkligt funktionellt behov? Att svara på dessa frågor innan en enda del görs sparar tid för alla inblandade.
Riktlinjer för kärndesign för CNC-bearbetning
Under årens lopp täcker några enkla riktlinjer de flesta designfrågor. Använd tabellen nedan som en snabbreferens när du förbereder en modell för CNC-bearbetning.
| Funktion | Riktlinje | Varför det hjälper |
|---|---|---|
| Invändiga hörn | Använd en radie på minst 0,8 mm och håll radien större än verktygsradien. | Förhindrar verktygsspänning och undviker anpassade verktyg. |
| Väggtjocklek | Undvik väggar under 0,8 mm i metall; tjockare är bättre för stabiliteten. | Minskar vibrationer och delar deformation. |
| Standardhål | Använd standardborrdiametrar när det är möjligt. | Standardverktyg sänker kostnaderna och förbättrar konsistensen. |
| Håldjup | Håll håldjupet inom fyra gånger diametern om det inte är nödvändigt. | Långa hål kräver särskild uppmärksamhet och längre cykeltider. |
| Trådar | Ange standardgängformer och tillåt tillräckligt med gängdjup. | Standardprocesser och verktyg ger tillförlitliga resultat. |
| Toleranser | Använd /-0,1 mm för allmänna mått; reserv /-0,01 mm för kritiska parningsegenskaper. | Snävare toleranser ökar kostnaden och inspektionstiden. |
| Små funktioner | Undvik detaljer som är mindre än 0,5 mm när det är möjligt. | Små verktyg går sönder lätt och långsam produktion. |
Dessa riktlinjer är utgångspunkter. Den bästa designen är den som uppfyller funktionella krav utan att be en CNC-butik tillverka omöjligt snäva hörn eller ömtåliga väggar. Om du är osäker, fråga din bearbetningspartner tidigt.
Materialvalet påverkar bearbetningsbarhet och delkostnad
Materialvalet påverkar hur en detalj bearbetas och vad den kostar. Aluminium bearbetar snabbt, motstår korrosion och är idealiskt för lättviktskomponenter. Mässing erbjuder utmärkt bearbetbarhet och väljs ofta för beslag, ventiler, sensorer och kopplingar. Rostfritt stål ger styrka och korrosionsbeständighet, även om det är svårare att bearbeta och kräver vassare verktyg och noggranna matningar. Vi producerar regelbundet komponenter från alla tre familjerna, inklusive CNC-svarvade delar i rostfritt stål , och vi har också skapat precisionsbearbetade aluminiumdelar för kapslingar och strukturella komponenter. När du väljer ett material, tänk på miljön som delen kommer att leva i: temperatur, fukt, vibrationer och matchande material spelar roll.
Vanliga CNC-designfällor att undvika
Även erfarna designers kan skapa delar som är svåra att bearbeta. Några av de vanligaste problemen vi ser inkluderar:
- Skarpa inre hörn som tvingar oss att använda ett mindre verktyg än vad designen behöver.
- Tunnväggiga detaljer som vibrerar under bearbetning och ger dålig ytfinish.
- Djupa hål specificerade med små diametrar, som kräver hackningscykler och långsam produktion.
- Onödigt snäva toleranser på icke-kritiska ytor, vilket ökar inspektionskostnaderna.
- Trådavlastningar saknas, vilket gör det svårare att starta en tråd rent.
Att granska dessa detaljer med en maskinist innan produktion kan eliminera många förseningar.
Att välja rätt bearbetningsprocess
CNC-bearbetning är inte en process. På Xierge kombinerar vi svarvning av schweizisk typ, CNC-fräsning och -svarvning, bearbetningscentra, centrumlös slipning och cylindrisk slipning för att producera kompletta detaljgeometrier. För små, långa eller komplexa rotationssymmetriska delar är svarvning av schweizisk typ ofta den bästa utgångspunkten eftersom styrbussningen stöder material nära skärverktyget. För prismatiska komponenter med fickor, ytor och borrade hålmönster ger ett bearbetningscenter störst flexibilitet. Slipning spelar in när tät rundhet, rakhet och ytfinish är kritiska, såsom för lagerytor och axlar. När du designar för CNC-bearbetning, tänk på dessa processmöjligheter. En funktion som verkar omöjlig på en maskin kan vara lätt på en annan, och en erfaren leverantör kan hjälpa dig att hitta den kortaste vägen.
Granska en design med din bearbetningspartner
Din tekniska ritning är lika viktig som din 3D-modell. En ren ritning med tydliga vyer, dimensioner, trådtexter och toleranser förhindrar missförstånd. Vi rekommenderar att endast visa de kritiska toleranser som påverkar funktionen; överdimensionering kan orsaka förvirring och onödig kontroll. Under designgenomgången letar vi efter potentiella gradningsproblem, skarpa kanter som är svåra att bryta och ytor som kan kräva sekundära operationer. Om du har en befintlig komponent, skicka den till oss som referens. För skräddarsydda projekt, vår CNC-bearbetning för OEM-projekt sidan förklarar hur vi arbetar från kundritningar till färdiga delar. Målet är att komma överens om tillverkningsvägen innan produktionen påbörjas.
Designa för tillämpningar i verkliga världen
CNC-bearbetning tjänar många industrier, och var och en har sina egna designprioriteringar. Nedan belyser vi några delfamiljer vi tillverkar och de designöverväganden som kommer upp oftast.
Precisionsdelar för fordon
Fordonskomponenter måste överleva vibrationer, värme och lång livslängd. Vi bearbetar stötdämparhylsor, drivaxlar, elektromagnetiska sensordelar och ventilhylsor för fordon. När du designar dessa delar, var noggrann uppmärksam på väggtjocklek och ytfinish, eftersom tunna hylsor kan deformeras under bearbetning och snäva spelrum kräver kontrollerad rundhet.
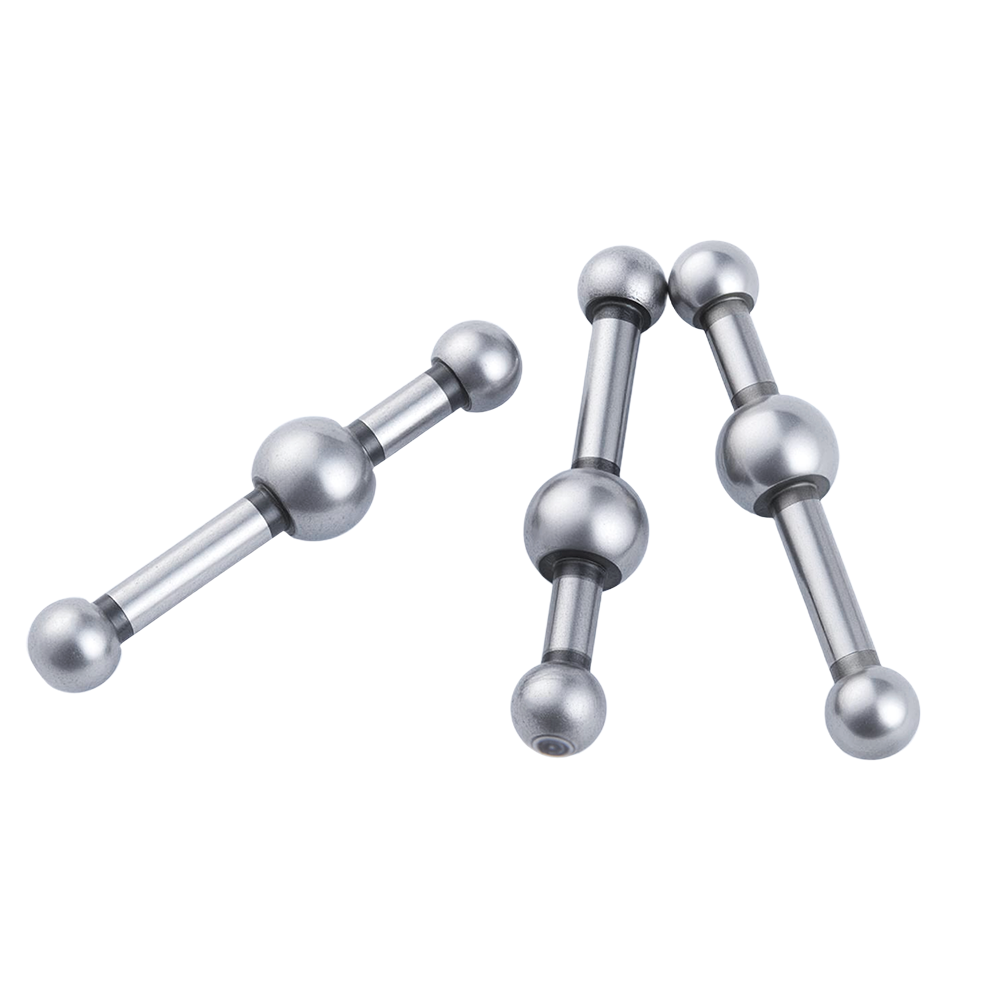 Precisionsbearbetade lokaliseringsstift och justeringsbultar för fordon Dessa CNC-bearbetade bildelar, inklusive en uppkolad lokaliseringsstift och svartanodiserade justeringsbultar, visar exakt gäng- och ytkontroll som är anpassad för vibrationsbenägna monteringar. Visa produkt →
Komponenter för flytande kylsystem
Vätskekylningssystem är beroende av läckagefria anslutningar och exakta flödesvägar. Vätskeanslutningar, rörkopplingar, ventilspolar och munstycksenheter är typiska exempel. För dessa delar är gängkvalitet och tätningsytor avgörande. I din design, specificera gängstandard och tätningsmetod tydligt och undvik vassa inre hörn som kan fånga in skräp eller lägga till stress.
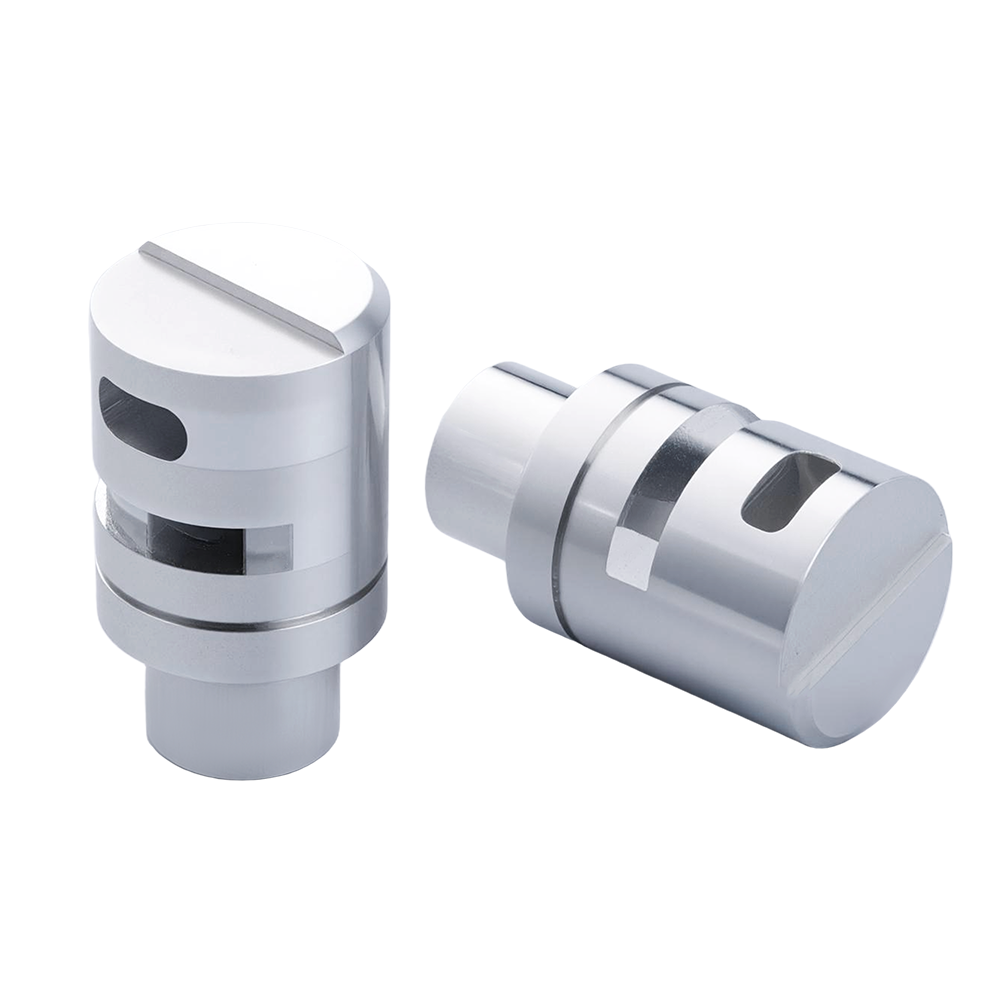 Precisionsbearbetade vätskekylventilkärnor, munstycken och hylsor Vätskekylningslinjen har ventilkärnor, munstycken och ventilhylsor i aluminium, vilket framhäver de snäva toleranserna och tätningsytorna som behövs för pålitliga kylvätskeflödesvägar. Visa produkt →
Elverktygskomponenter
Elverktygsdelar behöver konsekvent dimensionskontroll eftersom de ofta utgör en del av en roterande enhet. Drivkomponenter, knoppar och transmissionsdelar måste vara balanserade, koncentriska och hållbara. Ett enkelt sätt att förbättra tillverkningsbarheten är att designa runt standardaxeldiametrar och splineprofiler när det är möjligt.
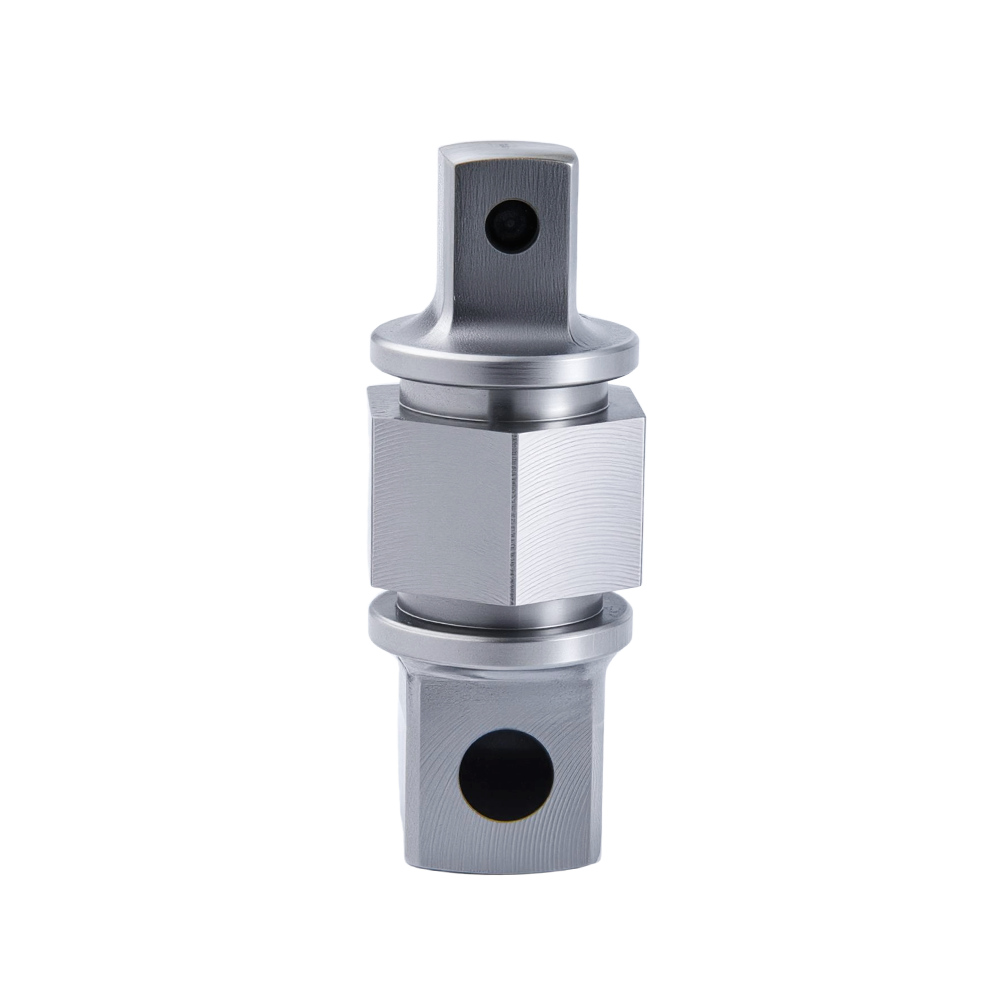 Precisionsbearbetad kraftverktygsöverföring, axlar och växlar Dessa elverktygskomponenter – transmissionsdelar, planetväxelaxlar, små modulväxlar och motoraxlar – kräver koncentricitet och balans, vilket gör dem till nyckelexempel på hållbar roterande konstruktion. Visa produkt →
Optiska instrumentdelar, inklusive precisionsshims och bashöljen, följer liknande logik: ren geometri, stabila material och snäva toleranser för passningsdimensioner.
Bra design för CNC-bearbetning är inte en fast uppsättning formler. Det är en dialog mellan funktion, geometri och produktionsverklighet. Om du arbetar på en ny del eller förfinar en befintlig, skicka oss din ritning, ställ frågor tidigt och dra nytta av vår erfarenhet. En liten förändring i en hörnradie eller ett håldjup kan ofta sänka kostnaderna, förkorta ledtiden och förbättra kvaliteten mer än du kanske förväntar dig.
-
Processoptimering: Kärnmetoder för att öka CNC-bearbetningsproduktionseffektiviteten
Inom CNC-bearbetningsproduktion utökar effektivitetsförbättringen inte bara produktionskapaciteten utan minskar också effektivt produktionskostnaderna och förkortar leveranscyklerna, vilket fungera...
-
Hur förbättrar CNC-precisionsbearbetning kylvätskeflödeseffektiviteten i flytande kylsystem?
Eftersom arbetsbelastningar med artificiell intelligens pressar serverrackdensitet och strömförlust per chip till nivåer som traditionell luftkylning inte kan hantera, CNC precisionsb...
-
CNC precisionsbearbetade fordonsdelar: material, toleranser och tillämpningar
Varje säker start på en vintermorgon, varje lugn motorvägssträcka, varje mjuk bromsansättning beror på att hundratals små metalldelar gör sitt jobb utan att klaga. Det är den värld vi har arbeta...
-
Varför är CNC-precisionsbearbetning viktig för bildelar?
Vad CNC-precisionsbearbetning ger bildelar CNC precisionsbearbetning Det är viktigt för bildelar eftersom det tar bort material från ett fast arbetsstycke enligt en programmerad d...
-
Strikt kontroll av CNC-bearbetningsprecision för att konsolidera produktkvalitetssäkring
Hög precision utgör kärnan i konkurrensfördelen för CNC-bearbetning. Speciellt inom flyg, medicinsk utrustning, precisionsinstrument och andra områden, kan även fel på mikronnivå försämra produkttj...
-
Varför är högprecisions CNC-bearbetade vätskekylningskomponenter den väsentliga nyckeln till att frigöra massiv AI-datorkraft?
Den snabba tillväxten av arbetsbelastningar med artificiell intelligens har ställt oöverträffade krav på datacenterinfrastruktur, särskilt inom området för termisk hantering. Eftersom processore...

- Produkter
- CNC precisionsbearbetade bildelar
- CNC precisionsbearbetade vätskekylningsdelar
- CNC precisionsbearbetade elverktygsdelar
- CNC precisionsbearbetade optiska komponenter
- Anpassa
- schweizisk svarvning
- Bearbetningscenter
- CNC fräsning och svarvning
- Centerless slipmaskin
- Cylindrisk slipmaskin
- Kontakta
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adress: No. 6 Shiji 1st Road, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

